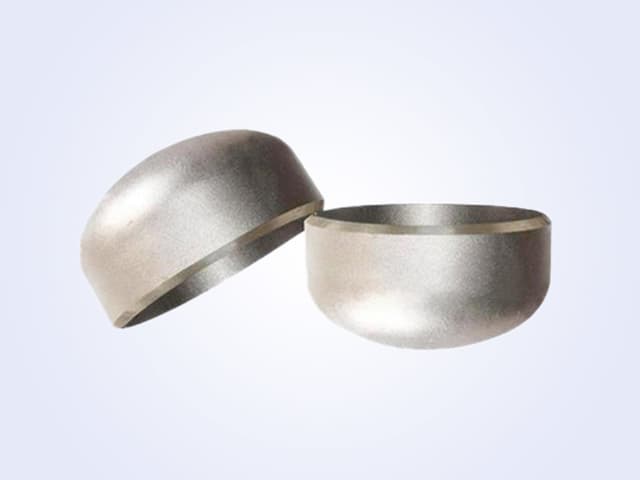
Почему это важно
Термообработка определяет, достигает ли стыковой фитинг заданных значений прочности на растяжение, предела текучести и ударной вязкости, и остается ли он в допустимом диапазоне твердости для сероводородсодержащих сред. ASTM A234 оставляет выбор между отжигом, нормализацией, нормализацией с отпуском или закалкой с отпуском на усмотрение производителя для многих комбинаций размеров и марок, именно поэтому инженеры по закупкам должны понимать компромиссы.
Ключевые технические факты
Для ASTM A234 (охватывает WPB, WPC, WP1, WP5, WP9, WP11, WP12, WP22 и аналогичные углеродистые и низколегированные стыковые фитинги):
- Фитинги горячего формования, завершенные при температуре выше примерно 980 °C (1800 °F), должны быть впоследствии отожжены, нормализованы или нормализованы и отпущены.
- Фитинги WPB и WPC выше NPS 12, изготовленные путем локального нагрева заготовки для формовки, должны быть впоследствии отожжены, нормализованы или нормализованы и отпущены.
- Фитинги WPB холодного формования, окончательная формовка которых производится при температуре ниже примерно 620 °C (1150 °F), должны быть нормализованы или подвергнуты снятию напряжений при 595-690 °C (1100-1275 °F).
Для низколегированных марок (WP11, WP22, WP91) стандарт обычно требует нормализации и отпуска; закалка с отпуском также допускается при задокументированных температурах.
Матрица принятия решений
| Термообработка | Влияние на зерно | Тенденция твердости | Наилучшее применение |
|---|---|---|---|
| Отжиг | Укрупняет, очень стабильно | Наименьшая | Максимальная обрабатываемость |
| Нормализация (N) | Измельчает равномерно | Умеренная | Обычное применение A234 WPB / WPC |
| Нормализация и отпуск (N&T) | Измельчение + снятие напряжений | Умеренная, более стабильная | Cr-Mo марки, сероводородсодержащие среды |
| Закалка и отпуск (Q&T) | Мелкое, мартенситное отпущенное | Наивысшая, наименьший разброс | Высокопрочные или толстостенные фитинги |
Для бесшовных стыковых сварных фитингов для обычных углеродистых стальных трубопроводов обычно достаточно нормализации. Для трубных отводов в условиях Cr-Mo, N&T является более безопасным выбором по умолчанию. Для толстостенных, высокопрочных морских условий иногда предпочитают Q&T, чтобы уменьшить разброс механических свойств.
Типичные ошибки при закупках
- Предположение, что все фитинги A234 WPB нормализованы. Малые фитинги холодного формования могут иметь только снятие напряжений; уточните у поставщика фактическое состояние.
- Указание Q&T для WPB без увеличения ожидаемой цены. Q&T допускается, но увеличивает стоимость обработки и время выполнения.
- Смешивание партий термообработки в одной партии. Данные по механическим свойствам и твердости должны быть прослеживаемы по партиям.
- Пропуск термообработки после гибки для трубных отводов. Горячеиндукционные отводы обычно требуют повторной нормализации, иногда с последующим отпуском для марок Cr-Mo.
- Забывание проверить твердость после ПТО. ПТО на площадке может снизить твердость ниже минимального значения, коррелированного с прочностью на растяжение, при плохом контроле.
Контрольный список для покупателя
- Укажите требуемое состояние термообработки (N, N&T или Q&T) в заказе, даже если стандарт позволяет поставщику выбирать.
- Требуйте указания фактического цикла печи (температура, время выдержки, охлаждающая среда) в MTC.
- Для марок Cr-Mo требуйте N&T как минимум и температуру отпуска в заданном диапазоне.
- Для трубных отводов и кованых фланцев согласуйте термообработку с соответствующей трубой, чтобы планирование ПТО было последовательным.
- Перепроверьте сертификаты на предмет записей калибровки печи термообработки поставщика.
- Отправьте ваш запрос с явными требованиями к термообработке через нашу страницу запроса.
Источники
- https://www.octalpipefittings.com/astm-a234/
- https://www.octalsteel.com/astm-a234-steel-pipe-fittings/
- http://www.metalspiping.com/astm-a234-carbon-steel-pipe-fittings.html
Нужен расчёт по товарам из статьи?
Пришлите спецификации — отдел напорных трубопроводов ответит в течение рабочего дня.
Отправить RFQРасчёт за 4 часа
Продукция из этой статьи
Нужен расчёт? Пришлите спецификации — отдел напорных трубопроводов ответит в течение 4 рабочих часов.
 Фланец
 Фланец
 Фланец
ASTM A105 / A182 F11/F22/F304/F316; GB/T carbon, alloy, stainless steel
Похожие материалы
 Технические
Macroetch Checks for Fitting Weld Procedure Qualification
Macroetch per ASTM E340 helps reveal weld penetration, cracks, and HAZ features. Learn how it fits into ASME Section IX qualification, what to verify, and RFQ inputs for buyers.
 Технические
Decarburization Depth on Heat-Treated Fittings
Learn how ASTM E1077 and A960/A960M apply to decarburization depth on heat-treated fittings, and what to specify in your RFQ to avoid disputes.
ТехническиеGrain Size Verification for Forged Stainless Fittings
Grain size testing under ASTM A182 is mandatory only for certain grades. Learn when ASTM E112 applies, which methods are used, and what buyers must verify before accepting a fitting.