Mengapa Ini Penting untuk RFQ Anda
Ketika Anda menentukan "A234 WPB" pada pesanan pembelian, Anda menunjuk pada tiga hal sekaligus: amplop kimia, jendela suhu pembentukan, dan rezim perlakuan panas. Salah satu dari itu salah dan fitting akan gagal diterima, pengelasan buruk di lokasi, atau retak dalam layanan.
Artikel ini memandu apa yang sebenarnya diperlukan oleh standar, dengan angka-angka nyata yang dibutuhkan insinyur pengadaan saat meninjau MTC.
Amplop Komposisi Kimia (Analisis Panas)
Untuk fitting Grade WPB yang terbuat dari pipa baja atau pelat:
| Elemen | Maksimum |
|---|---|
| Karbon (C) | 0.30 % (analisis panas) |
| Mangan (Mn) | 0.29-1.06 % (geser) |
| Fosfor (P) | 0.050 % |
| Sulfur (S) | 0.058 % |
| Silikon (Si) | 0.10 % min (tidak ada maks untuk pelat/pipa turunan) |
| Cu + Ni + Cr + Mo | 1.00 % gabungan |
| Cr + Mo | 0.32 % gabungan |
Aturan mangan geser: Untuk setiap pengurangan 0.01% karbon di bawah 0.30%, maksimum mangan meningkat 0.06% hingga batas 1.35%.
Karbon Ekuivalen (CEV): maksimum 0.50 berdasarkan analisis panas menggunakan rumusCEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
CEV yang tinggi berarti fitting akan lebih sulit dilas di lapangan tanpa pemanasan awal — ingatlah ini untuk proyek dengan peralatan las terbatas di lokasi.
Jendela Suhu Pembentukan Panas
Menurut A234, fitting WPB yang dibentuk panas yang operasi pembentukan akhirnya selesai di atas 1150 °F (620 °C) dan di bawah 1800 °F (980 °C) tidak perlu diberi perlakuan panas, asalkan didinginkan di udara tenang.
Di luar jendela itu — misalnya, fitting yang dibentuk dingin atau dibentuk panas dan didinginkan — perlakuan panas penuh sesuai persyaratan normalisasi atau anil standar berlaku.
Perlakuan Panas Pasca-Las (PWHT)
Ketika fitting dilas ke pipa pasangan di lapangan, A234 merujuk pada rentang PWHT 1100-1250 °F (595-675 °C), diikuti dengan pemeriksaan radiografi pada zona las. Jika Anda membeli fitting untuk layanan uap suhu tinggi atau kilang zona seismik, pastikan PO Anda memerlukan:
- Ketertelusuran perekam grafik PWHT (kurva waktu-suhu)
- Waktu penahanan per inci ketebalan dinding
- Batas laju pendinginan
Apa yang Harus Diverifikasi pada MTC
Ketika MTC tiba, periksa bahwa:
- Nomor panas pada sertifikat cocok dengan cap keras pada badan fitting
- Semua elemen di atas dilaporkan, dengan CEV dihitung
- Nilai gabungan Cu+Ni+Cr+Mo dan Cr+Mo berada dalam batas
- Catatan perlakuan panas menyertai sertifikat (deklarasi normalisasi atau sebagaimana dibentuk)
Masalah Lapangan Umum
- Karbon tinggi (> 0.30%) pada lot yang mengklaim WPB: periksa CEV — jika CEV > 0.50 fitting mungkin secara teknis memenuhi kimia WPB tetapi akan menyulitkan tukang las Anda di lapangan.
- PWHT hilang setelah pengelasan lapangan: pelanggaran kode jika proyek Anda di bawah ASME B31.1 atau B31.3 dengan kombinasi material/ketebalan yang relevan.
- Nomor panas pipa induk hilang pada sertifikat: untuk fitting yang diproses (siku, tee), standar memerlukan baik MTC fitting jadi maupun MTC pipa induk.
Artikel ini adalah referensi pembeli berdasarkan standar publik. ASTM A234 yang diterbitkan (edisi terbaru) berlaku untuk setiap transaksi komersial.
Produk Terkait
Untuk pasokan fisik spesifikasi yang dibahas di atas, lihat kategori produk Hebei Haihao yang relevan:
Atau jelajahi katalog produk lengkap dan filter berdasarkan standar ASTM / ASME / EN / GB, nilai material, dan rentang ukuran.
Bacaan Lebih Lanjut
Langkah Selanjutnya
- Artikel ini adalah referensi pengadaan; semua nomor standar, batas kimia, dan parameter proses mengacu pada edisi terbaru yang diterbitkan
- Untuk RFQ proyek, kirimkan spesifikasi Anda melalui formulir pertanyaan; kami merespons dalam waktu 4 jam kerja
- Sertifikasi pabrik dan kemampuan inspeksi tercantum di halaman sertifikat
Butuh penawaran untuk produk yang disebutkan dalam artikel ini?
Kirim spesifikasi Anda dan tim perpipaan tekanan kami akan merespons dalam satu hari kerja.
Kirim RFQPenawaran 4 jam
Produk yang dibahas di artikel ini
Butuh penawaran? Kirim spesifikasi Anda dan tim perpipaan kami merespons dalam 4 jam kerja.
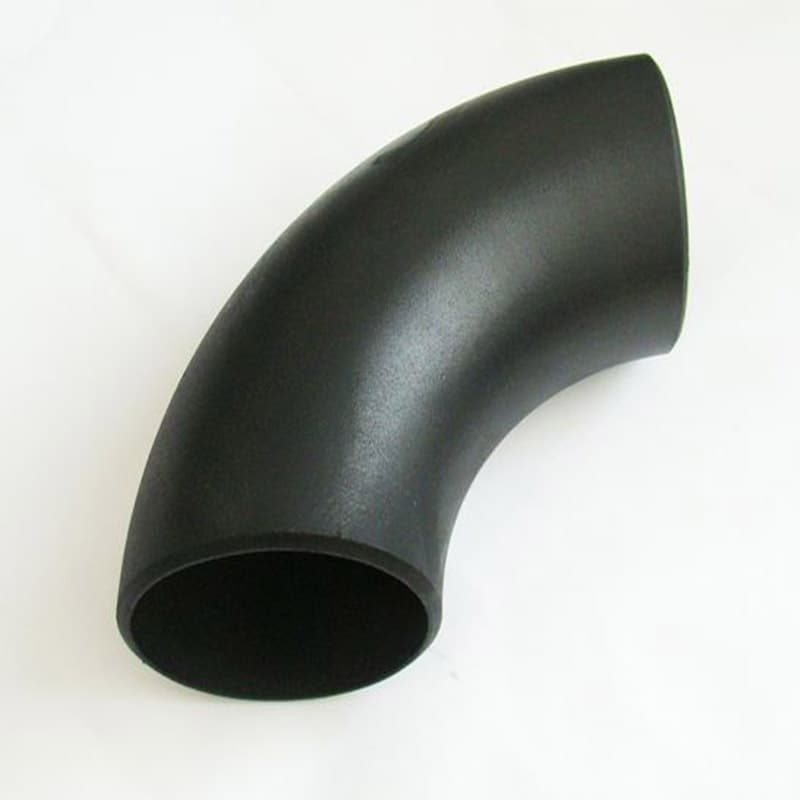
 Siku (Elbow)
ASTM A234 WPB/WPC/WP11/WP22/WP91, ASTM A420 WPL6/WPL3, ASTM A403 WP304/WP316L, MSS SP-75 / ASTM A860 WPHY-52/60/65/70
 Siku (Elbow)
 Siku (Elbow)
Bacaan terkait
 Teknis
Macroetch Checks for Fitting Weld Procedure Qualification
Macroetch per ASTM E340 helps reveal weld penetration, cracks, and HAZ features. Learn how it fits into ASME Section IX qualification, what to verify, and RFQ inputs for buyers.
 Teknis
Decarburization Depth on Heat-Treated Fittings
Learn how ASTM E1077 and A960/A960M apply to decarburization depth on heat-treated fittings, and what to specify in your RFQ to avoid disputes.
TeknisGrain Size Verification for Forged Stainless Fittings
Grain size testing under ASTM A182 is mandatory only for certain grades. Learn when ASTM E112 applies, which methods are used, and what buyers must verify before accepting a fitting.