यह क्यों महत्वपूर्ण है
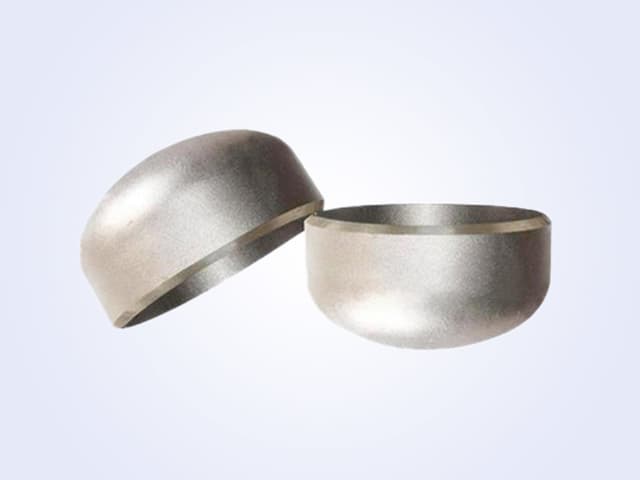
हीट ट्रीटमेंट यह निर्धारित करता है कि बटवेल्ड फिटिंग अपने निर्दिष्ट तन्य, उपज और कठोरता मानों तक पहुँचती है या नहीं, और क्या यह खट्टी सेवा के लिए स्वीकार्य कठोरता सीमा के भीतर रहती है। ASTM A234 कई आकार और ग्रेड संयोजनों के लिए एनीलिंग, नॉर्मलाइज़िंग, नॉर्मलाइज़िंग और टेंपरिंग, या क्वेंच और टेंपर के बीच चयन निर्माता पर छोड़ देता है, यही कारण है कि खरीद इंजीनियरों को ट्रेड-ऑफ़ को समझने की आवश्यकता है।
प्रमुख तकनीकी तथ्य
ASTM A234 के लिए (WPB, WPC, WP1, WP5, WP9, WP11, WP12, WP22 और समान कार्बन और कम-मिश्र धातु बटवेल्ड फिटिंग्स को कवर करते हुए):
- लगभग 980°C (1800°F) से ऊपर की गई हॉट-फॉर्म्ड फिटिंग्स को बाद में एनील किया जाएगा, नॉर्मलाइज़ किया जाएगा, या नॉर्मलाइज़ और टेंपर किया जाएगा।
- NPS 12 से ऊपर की WPB और WPC फिटिंग्स, जो फॉर्मिंग के लिए स्टॉक को स्थानीय रूप से गर्म करके बनाई जाती हैं, को बाद में एनील किया जाएगा, नॉर्मलाइज़ किया जाएगा, या नॉर्मलाइज़ और टेंपर किया जाएगा।
- कोल्ड-फॉर्म्ड WPB फिटिंग्स, जिनकी अंतिम फॉर्मिंग लगभग 620°C (1150°F) से नीचे होती है, को नॉर्मलाइज़ किया जाएगा, या 595-690°C (1100-1275°F) पर स्ट्रेस-रिलीव किया जाएगा।
कम-मिश्र धातु ग्रेड (WP11, WP22, WP91) के लिए, मानक सामान्यतः नॉर्मलाइज़िंग और टेंपरिंग की आवश्यकता होती है; दस्तावेज तापमान के साथ क्वेंच और टेंपर की भी अनुमति है।
निर्णय मैट्रिक्स
| हीट ट्रीटमेंट | अनाज पर प्रभाव | कठोरता प्रवृत्ति | सर्वोत्तम फिट |
|---|---|---|---|
| Annealing | मोटे बनाता है, बहुत स्थिर | निम्नतम | अधिकतम मशीनेबिलिटी |
| Normalizing (N) | समान रूप से परिष्कृत करता है | मध्यम | सामान्य A234 WPB / WPC सेवा |
| Normalizing & Tempering (N&T) | परिष्कृत + तनाव राहत | मध्यम, अधिक स्थिर | Cr-Mo ग्रेड, खट्टी सेवा |
| Quench & Temper (Q&T) | बारीक, टेंपर्ड मार्टेंसाइटिक | उच्चतम, सबसे संकीर्ण बिखराव | उच्च-शक्ति या मोटी दीवार वाली फिटिंग्स |
सामान्य कार्बन स्टील पाइपिंग के लिए नियत सीमलेस बट-वेल्डिंग पाइप फिटिंग्स के लिए, नॉर्मलाइज़िंग आमतौर पर पर्याप्त है। Cr-Mo सेवा में पाइप बेंड्स के लिए, N&T सुरक्षित डिफ़ॉल्ट है। मोटी दीवार, उच्च-शक्ति अपतटीय सेवा के लिए, कभी-कभी यांत्रिक बिखराव को संकीर्ण रखने के लिए Q&T को प्राथमिकता दी जाती है।
सामान्य खरीद गलतियाँ
- यह मान लेना कि सभी A234 WPB फिटिंग्स नॉर्मलाइज़्ड हैं। छोटी कोल्ड-फॉर्म्ड फिटिंग्स में केवल तनाव राहत हो सकती है; वास्तविक स्थिति के लिए आपूर्तिकर्ता से पूछें।
- मूल्य अपेक्षा बढ़ाए बिना WPB के लिए Q&T निर्दिष्ट करना। Q&T की अनुमति है लेकिन इससे प्रसंस्करण लागत और लीड टाइम बढ़ जाता है।
- एक ही बैच में हीट-ट्रीटमेंट लॉट को मिलाना। यांत्रिक और कठोरता डेटा लॉट-ट्रेसेबल होना चाहिए।
- पाइप बेंड्स के लिए पोस्ट-बेंडिंग हीट ट्रीटमेंट को छोड़ना। हॉट-इंडक्शन बेंड्स को आमतौर पर पुनः-नॉर्मलाइज़ की आवश्यकता होती है, कभी-कभी Cr-Mo ग्रेड के लिए टेंपरिंग के बाद।
- PWHT के बाद कठोरता की जाँच करना भूलना। साइट PWHT खराब नियंत्रण होने पर कठोरता को न्यूनतम तन्य-सहसंबद्ध मान से नीचे गिरा सकता है।
खरीदार चेकलिस्ट
- PO पर आवश्यक हीट ट्रीटमेंट स्थिति (N, N&T, या Q&T) निर्दिष्ट करें, भले ही मानक आपूर्तिकर्ता को चुनने की अनुमति देता हो।
- MTC पर वास्तविक भट्ठी चक्र (तापमान, सोक समय, शीतलन माध्यम) की आवश्यकता हो।
- Cr-Mo ग्रेड के लिए, न्यूनतम के रूप में N&T और परिभाषित खिड़की के भीतर टेंपरिंग तापमान की आवश्यकता हो।
- पाइप बेंड्स और फोर्ज्ड फ्लैंज के लिए, मिलान पाइप हीट ट्रीटमेंट से मेल खाएं ताकि PWHT योजना सुसंगत हो।
- आपूर्तिकर्ता के हीट ट्रीटमेंट भट्ठी अंशांकन रिकॉर्ड के लिए प्रमाणपत्रों को क्रॉस-चेक करें।
- हमारे पूछताछ पृष्ठ के माध्यम से स्पष्ट हीट ट्रीटमेंट आवश्यकताओं के साथ अपनी पूछताछ भेजें।
स्रोत
- https://www.octalpipefittings.com/astm-a234/
- https://www.octalsteel.com/astm-a234-steel-pipe-fittings/
- http://www.metalspiping.com/astm-a234-carbon-steel-pipe-fittings.html
इस लेख में उल्लिखित उत्पादों के लिए कोटेशन चाहिए?
अपनी विशिष्टताएं भेजें और हमारी प्रेशर पाइपिंग टीम एक कार्य दिवस के भीतर जवाब देगी।
RFQ भेजें4 घंटे में कोटेशन
इस लेख में शामिल उत्पाद
कोटेशन चाहिए? अपनी विशिष्टताएं भेजें — हमारी टीम 4 कार्य घंटों में जवाब देगी।
संबंधित पठन
 तकनीकी
Macroetch Checks for Fitting Weld Procedure Qualification
Macroetch per ASTM E340 helps reveal weld penetration, cracks, and HAZ features. Learn how it fits into ASME Section IX qualification, what to verify, and RFQ inputs for buyers.
 तकनीकी
Decarburization Depth on Heat-Treated Fittings
Learn how ASTM E1077 and A960/A960M apply to decarburization depth on heat-treated fittings, and what to specify in your RFQ to avoid disputes.
तकनीकीGrain Size Verification for Forged Stainless Fittings
Grain size testing under ASTM A182 is mandatory only for certain grades. Learn when ASTM E112 applies, which methods are used, and what buyers must verify before accepting a fitting.