परिचय
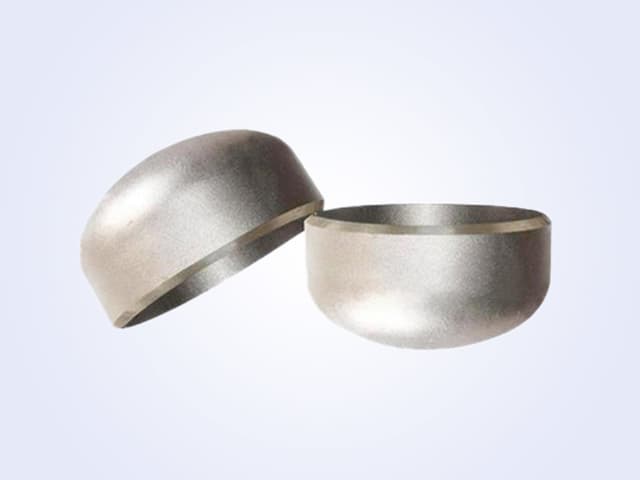
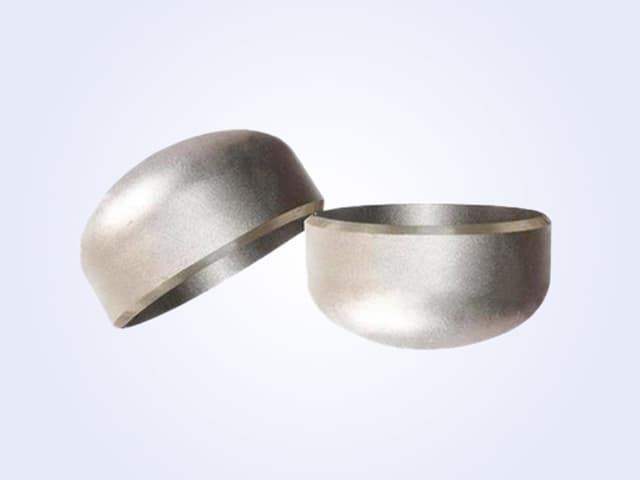
बट-वेल्ड पाइप फिटिंग्स तेल और गैस, पेट्रोकेमिकल और बिजली उत्पादन उद्योगों में उच्च दबाव वाले पाइपिंग सिस्टम का अभिन्न हिस्सा हैं। एक प्रोक्योरमेंट इंजीनियर के रूप में, आपकी विनिर्देश पसंद सीधे क्षेत्र विश्वसनीयता को प्रभावित करती है। सामान्य विफलताएँ—लीकेज, संक्षारण, विरूपण और वेल्डिंग दरारें—अक्सर सोर्सिंग के दौरान लिए गए निर्णयों पर वापस जाती हैं। यह मार्गदर्शिका आपको अपनी RFQ और निरीक्षण प्रक्रिया में गुणवत्ता को शामिल करने में मदद करती है।
सामान्य विफलताएँ और उनके मूल कारण
1. लीकेज
लीकेज आमतौर पर खराब वेल्ड गुणवत्ता, गलत सामग्री या अत्यधिक दबाव के कारण होता है। प्रोक्योरमेंट के दृष्टिकोण से, मूल कारण फिटिंग की दीवार की मोटाई और पाइप शेड्यूल के बीच असंगति या उचित हीट लॉट ट्रेसेबिलिटी के बिना फिटिंग का उपयोग हो सकता है।
2. संक्षारण
संक्षारण फिटिंग पर तब हमला करता है जब सामग्री ग्रेड में प्रक्रिया द्रव के प्रति पर्याप्त प्रतिरोध नहीं होता है। उदाहरण के लिए, खट्टे सेवा वातावरण में A106 के बजाय 316L निर्दिष्ट करना। कच्चे माल में अशुद्धियाँ (गैर-धात्विक समावेशन) भी संक्षारण को तेज करती हैं।
3. विरूपण
विरूपण तब होता है जब फिटिंग उनके डिज़ाइन सीमा से परे भार के अधीन होती है—अक्सर दीवार की मोटाई के छोटे आकार या अनुचित समर्थन के कारण। प्रोक्योरमेंट में, यह जोखिम दबाव वर्ग (जैसे, Sch 40 बनाम Sch 80) की पुष्टि करके कम किया जाता है कि यह लाइन डिज़ाइन से मेल खाता है।
4. वेल्डिंग दरारें
वेल्डिंग दरारें निर्माण के दौरान दिखाई देती हैं यदि फिटिंग का कार्बन समतुल्य बहुत अधिक है या यदि वेल्ड प्रक्रिया (WPS) सामग्री के लिए योग्य नहीं है। प्रलेखित PQR (प्रक्रिया योग्यता रिकॉर्ड) प्रदान करने वाले आपूर्तिकर्ताओं से खरीदना इसे कम करता है।
जोखिमों को कम करने के लिए प्रोक्योरमेंट रणनीतियाँ
सही मानक और सामग्री ग्रेड निर्दिष्ट करें
हमेशा ASME B16.9 (फिटिंग के लिए) और ASTM सामग्री विनिर्देशों (जैसे, कार्बन स्टील के लिए A234 WPB, स्टेनलेस के लिए A403 WP316) जैसे स्पष्ट मानक का संदर्भ लें। आवश्यकता है कि निर्माता का MTC (मिल टेस्ट सर्टिफिकेट) सटीक मानक और ग्रेड सूचीबद्ध करे।
पूर्ण सामग्री ट्रेसेबिलिटी की आवश्यकता
मांग करें कि प्रत्येक फिटिंग पर हीट नंबर अंकित हो। MTC को मूल मेल्ट तक ट्रेस करना चाहिए। इसके बिना, आप रासायनिक संरचना या यांत्रिक गुणों की पुष्टि नहीं कर सकते।
तीसरे पक्ष के निरीक्षण की आवश्यकता
महत्वपूर्ण ऑर्डर के लिए एक स्वतंत्र निरीक्षण एजेंसी को शामिल करें। सामान्य निरीक्षणों में शामिल हैं:
- ASME B16.9 के अनुसार आयामी जांच
- दृश्य और सतह दोष निरीक्षण (ASTM A788)
- मिश्र धातु सत्यापन के लिए PMI (सकारात्मक सामग्री पहचान)
- यदि आवश्यक हो तो हाइड्रोस्टैटिक परीक्षण
वेल्डिंग प्रक्रियाओं की पुष्टि करें
यदि आप वेल्ड नेक फ्लैंज या फिटिंग खरीद रहे हैं जिन्हें क्षेत्र में वेल्ड किया जाना है, तो आपूर्तिकर्ता से उनके WPS और PQR प्रदान करने के लिए कहें। यह सुनिश्चित करता है कि सामग्री को बिना दरार के वेल्ड किया जा सकता है।
आयामी सहनशीलता की जाँच करें
दीवार की मोटाई सहनशीलता एक सामान्य समस्या है। ASME B16.9 नाममात्र दीवार पर -12.5% सहनशीलता की अनुमति देता है। सुनिश्चित करें कि आपकी RFQ में "न्यूनतम दीवार" या "शेड्यूल के अनुसार दीवार की मोटाई" निर्दिष्ट हो ताकि छोटे आकार की फिटिंग से बचा जा सके।
महत्वपूर्ण निरीक्षण दस्तावेज़
| दस्तावेज़ | उद्देश्य |
|---|---|
| मिल टेस्ट सर्टिफिकेट (MTC) | रासायनिक संरचना, तन्यता, कठोरता, ताप उपचार |
| आयामी निरीक्षण रिपोर्ट | बाहरी व्यास, भीतरी व्यास, दीवार, लंबाई, अंत बेवेल सत्यापित करता है |
| NDE रिपोर्ट (PMI, UT, MPI) | सामग्री पहचान और ध्वनि की पुष्टि करता है |
| कोटिंग या गैल्वनाइजिंग सर्टिफिकेट | यदि संक्षारण संरक्षण लागू किया गया है |
| ताप उपचार चार्ट | उन फिटिंग के लिए जिन्हें पोस्ट-वेल्ड ताप उपचार की आवश्यकता है |
बट-वेल्ड फिटिंग के लिए RFQ चेकलिस्ट
- [ ] ASME B16.9 या समतुल्य मानक
- [ ] सामग्री विनिर्देश (ASTM A234, A403, आदि)
- [ ] ग्रेड (WPB, WP316, आदि)
- [ ] शेड्यूल / दीवार की मोटाई
- [ ] आकार और आयाम (NPS, DN)
- [ ] प्रकार (90° एल्बो, टी, रेड्यूसर, आदि)
- [ ] अंत तैयारी (बेवेल, प्लेन)
- [ ] प्रमाणपत्र आवश्यकताएँ (MTC, 3.1, 3.2)
- [ ] तीसरे पक्ष की निरीक्षण एजेंसी (यदि कोई हो)
- [ ] मात्रा और डिलीवरी लीड टाइम
कोटेशन से पहले क्या भेजें
सटीक कोटेशन प्राप्त करने के लिए, प्रदान करें:
- पाइपिंग क्लास विनिर्देश या P&ID संदर्भ
- डिज़ाइन शर्तें (अधिकतम दबाव, तापमान)
- गैर-विनाशकारी परीक्षण आवश्यकताएँ (जैसे, 100% PMI, UT)
- संक्षारण भत्ता, यदि कोई हो
- वांछित डिलीवरी समयसीमा और इन्कोटर्म
ध्यान देने योग्य गुणवत्ता जोखिम
- छोटी दीवार की मोटाई: हमेशा वास्तविक दीवार माप का अनुरोध करें।
- मिश्रित सामग्री: एक ही बैच में लगातार हीट नंबर होने चाहिए। यादृच्छिक PMI की सिफारिश की जाती है।
- खराब सतह फिनिश: गड्ढे, गॉज या भारी स्केल खराब निर्माण का संकेत दे सकते हैं।
- गायब ताप उपचार दस्तावेज़ीकरण: कार्बन स्टील फिटिंग के लिए, सामान्यीकरण या तनाव राहत की आवश्यकता हो सकती है।
- गलत बेवेल कोण: मानक बेवेल 37.5° ± 2.5° है; विचलन वेल्डिंग समस्याओं का कारण बनता है।
निष्कर्ष
स्पष्ट मानक निर्दिष्ट करके, पूर्ण दस्तावेज़ीकरण की आवश्यकता होकर, और प्रमुख गुणवत्ता संकेतकों की जाँच करके, आप क्षेत्र में बट-वेल्ड फिटिंग विफलताओं के जोखिम को काफी कम कर सकते हैं। हेबेई हैहाओ ग्रुप कार्बन स्टील, स्टेनलेस स्टील और मिश्र धातु सामग्री में पूर्ण ट्रेसेबिलिटी और तीसरे पक्ष के निरीक्षण के साथ बट-वेल्ड फिटिंग का निर्माण करता है। अपने RFQ के साथ आज ही हमसे संपर्क करें ताकि सहायक प्रमाणपत्रों के साथ एक विस्तृत कोटेशन प्राप्त हो सके।
इस लेख में उल्लिखित उत्पादों के लिए कोटेशन चाहिए?
अपनी विशिष्टताएं भेजें और हमारी प्रेशर पाइपिंग टीम एक कार्य दिवस के भीतर जवाब देगी।
RFQ भेजेंसंबंधित पठन
 खरीद गाइड
ASME PCC-1 Bolted Flange Joint Assembly Checklist for Buyers
A practical checklist for EPC engineers and procurement managers to verify ASME PCC-1 compliance in bolted flange joint assembly, covering procedures, training, and documentation.
 खरीद गाइड
Induction Bend RFQ Checklist: Geometry, Material and Testing
A practical RFQ checklist for ASME B16.49 induction bends, covering geometry, material, testing, and documentation requirements for transportation and distribution piping.
 खरीद गाइड
Orifice Flange RFQ Checklist: Class, Type, Taps and Documents
Specifying orifice flanges requires more than a standard flange RFQ. This checklist covers ASME B16.36 scope, class/type limits, tap details, and documentation gaps to verify before ordering.